Artykuł sponsorowany
Gdzie przebiega granica między toczeniem a frezowaniem przy detalach o mieszanej geometrii
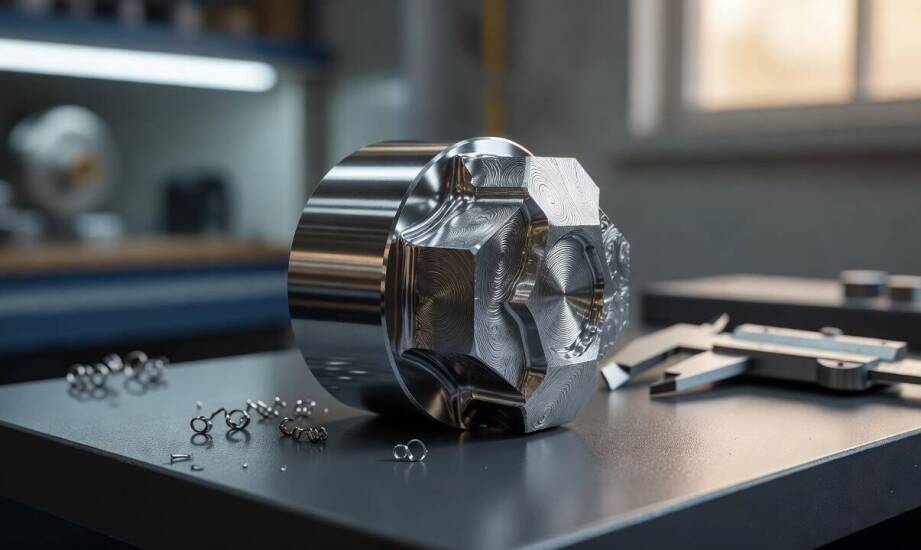
Detal o mieszanej geometrii, taki jak wał z płaskimi powierzchniami montażowymi, otworami poprzecznymi i wielopoziomowymi kieszeniami, wymusza precyzyjne planowanie procesu technologicznego. Wybór odpowiedniej metody usuwania naddatku przestaje być oczywisty w momencie, gdy na jednej części pojawiają się jednocześnie cechy obrotowe oraz płaskie. Technolog staje przed zadaniem optymalizacji całego cyklu. Głównym celem pozostaje ograniczenie liczby zamocowań, co bezpośrednio przekłada się na zminimalizowanie ryzyka błędów wymiarowych. Odpowiednie podejście do takich elementów wymaga dogłębnej analizy dominującego kształtu bryły, ułożenia baz oraz fizycznej charakterystyki wykorzystywanego materiału. Błędy na początkowym etapie planowania prowadzą do niepotrzebnych przezbrojeń, co znacząco wydłuża czas pracy maszyny i podnosi koszty w przypadku produkcji jednostkowej.
Geometria bryły a wybór głównej metody skrawania
Kształt przestrzenny elementu stanowi podstawowy punkt odniesienia podczas tworzenia technologii usunięcia materiału. Geometria obrotowa z wyraźnymi osiami symetrii naturalnie predestynuje detal do klasycznej obróbki tokarskiej. Elementy maszyn takie jak wielostopniowe wały, tuleje dystansowe czy znormalizowane kołnierze posiadają dominującą oś obrotu. Charakteryzują się one obecnością powtarzalnych średnic, podcięć technologicznych oraz rowków obwodowych. Maszyna usuwa naddatek przy stałym i ciągłym kontakcie noża z szybko obracającym się przedmiotem. Mechanizm ten zapewnia wysoką dokładność osiąganych wymiarów cylindrycznych oraz powtarzalną chropowatość obrabianej powierzchni. Centralna symetria bryły ułatwia utrzymanie stabilności materiału podczas silnego skrawania zgrubnego. Pozwala to również na precyzyjne nacinanie gwintów zewnętrznych i wewnętrznych w ramach pojedynczego cyklu maszyny.
Zasady procesu zmieniają się diametralnie w momencie, gdy na zewnętrznych lub wewnętrznych powierzchniach elementu pojawiają się nieregularne kontury. Płaszczyzny, głębokie kieszenie oraz krzyżujące się otwory boczne wymuszają użycie obracających się narzędzi skrawających. Złożone detale, które są pozbawione jednej głównej osi obrotu, nie dają się skutecznie kształtować na standardowej tokarce konwencjonalnej ani dwuosiowej tokarce numerycznej. Pełna swoboda ruchu freza w wielu osiach roboczych pozwala na precyzyjne wybieranie materiału z trudno dostępnych stref. Umożliwia to swobodne tworzenie rowków wpustowych pod kliny, profilowanie skomplikowanych powierzchni montażowych oraz wiercenie otworów pod kątem. Głębsza analiza proporcji między cechami cylindrycznymi a pryzmatycznymi podpowiada specjaliście, która z metod powinna usunąć największą objętość materiału w początkowej fazie pracy.
Strategia bazowania detalu i wpływ właściwości stopu
Wiele skomplikowanych komponentów maszynowych wymaga sekwencyjnego wykorzystania kilku technik ubytkowych. Nowoczesny park maszynowy oparty na wielozadaniowych centrach tokarsko-frezarskich pozwala wykonać znaczną część operacji w jednym uchwycie. Wykorzystanie zaawansowanych narzędzi napędzanych w głowicy rewolwerowej całkowicie eliminuje potrzebę przenoszenia detalu między osobnymi maszynami. Zaplanowanie odpowiedniej kolejności ruchów narzędzia zmniejsza całkowitą liczbę niezbędnych przezbrojeń i skutecznie ogranicza niebezpieczną kumulację błędów pozycjonowania. Zazwyczaj zoptymalizowany proces rozpoczyna się od usunięcia największych naddatków z powierzchni obrotowych. Dopiero w kolejnym kroku następuje frezowanie bocznych płaszczyzn, wybieranie kieszeni i ostateczne wiercenie otworów poprzecznych.
Przedsiębiorstwo JAWMET realizuje precyzyjne usuwanie naddatków z detali o mieszanej geometrii. Jednoosobowa firma z Lędzin na Śląsku wykorzystuje zaawansowane centra 5-osiowe, co umożliwia stabilną pracę nad skomplikowanymi kształtami w produkcji jednostkowej i małoseryjnej. Specyfika takich przemysłowych zleceń wymusza bardzo indywidualne podejście do ustalania sztywnych baz na każdym etapie wytwarzania elementu. Niezależnie od specyfiki parku maszynowego konkretnego zakładu, wykonanie wyjątkowo trudnych detali często wymaga elastycznego podejścia. Oznacza to łączenie toczenia CNC, frezowania CNC oraz elektrodrążenia drutowego WEDM w ramach jednego, spójnego procesu technologicznego.
Format dostarczonego przez hutę półfabrykatu w dużym stopniu modyfikuje początkowe założenia technologa. Długie, ciągnione pręty okrągłe sprzyjają szybkiemu rozpoczęciu pracy z wykorzystaniem uchwytu tokarskiego. Z kolei surowe odlewy żeliwne lub odkuwki stalowe o mocno asymetrycznych kształtach często trafiają w pierwszej kolejności na stół roboczy frezarki. Wynika to z konieczności uzyskania idealnie płaskich powierzchni bazowych przed dalszymi etapami. Głęboka wiedza o fizycznych właściwościach konkretnych stopów ułatwia planowanie właściwych parametrów w obróbce metali. Twarde i kruche materiały znacznie lepiej reagują na ciągłe i stabilne skrawanie tokarskie. Bardziej plastyczne stopy dają natomiast technologowi dużą swobodę przy projektowaniu skomplikowanej ścieżki freza.
Ustalanie optymalnego cyklu dla trudnych brył
Proces planowania ścieżki narzędzia dla detali o architekturze mieszanej opiera się na żelaznej hierarchii kryteriów technologicznych. W pierwszej kolejności identyfikuje się główną bryłę bazową, sprawdzając, czy ma ona charakter obrotowy czy pryzmatyczny. Taka wstępna klasyfikacja pozwala przypisać element do odpowiedniej maszyny zgrubnej. Następnie technolog weryfikuje minimalną liczbę chwytów, jakich wymaga detal do osiągnięcia tolerancji wymiarowych na wszystkich płaszczyznach. Rozwiązaniem idealnym pozostaje obróbka w systemie jednego zamocowania, która trwale eliminuje błędy wynikające z ręcznego obracania materiału w szczękach. Na samym końcu ocenia się wpływ sztywności wybranego stopu na drgania generowane podczas wcinania się narzędzia. Zastosowanie tej prostej sekwencji decyzyjnej pozwala szybko określić, czy najkrótszy czas cyklu zapewni klasyczne podejście tokarskie, wieloosiowe frezowanie, czy też praca na maszynie hybrydowej. Konsekwentne trzymanie się tych zasad gwarantuje zachowanie wysokiej precyzji wykonania nawet przy produkcji skomplikowanych części jednostkowych.
Kategorie artykułów
Polecane artykuły

Innowacje w projektowaniu frezów tarczowych do drewna – co warto wiedzieć?

Organizacja chrztu krok po kroku. O czym pamiętać?

Jak przebiega proces wyboru odpowiednich licówek dla pacjenta?
